Fachartikel
Fallstricke bei Lasermarkierungsprojekten: Warum Proben bestehen, Produktionslinien jedoch ausfallen
Hochreflektierende Metalle, transparente Kunststoffe und beschichtete Materialien bestehen oft die Probeprüfung, werden jedoch in der realen Produktion ohne Validierung des Prozessfensters instabil.
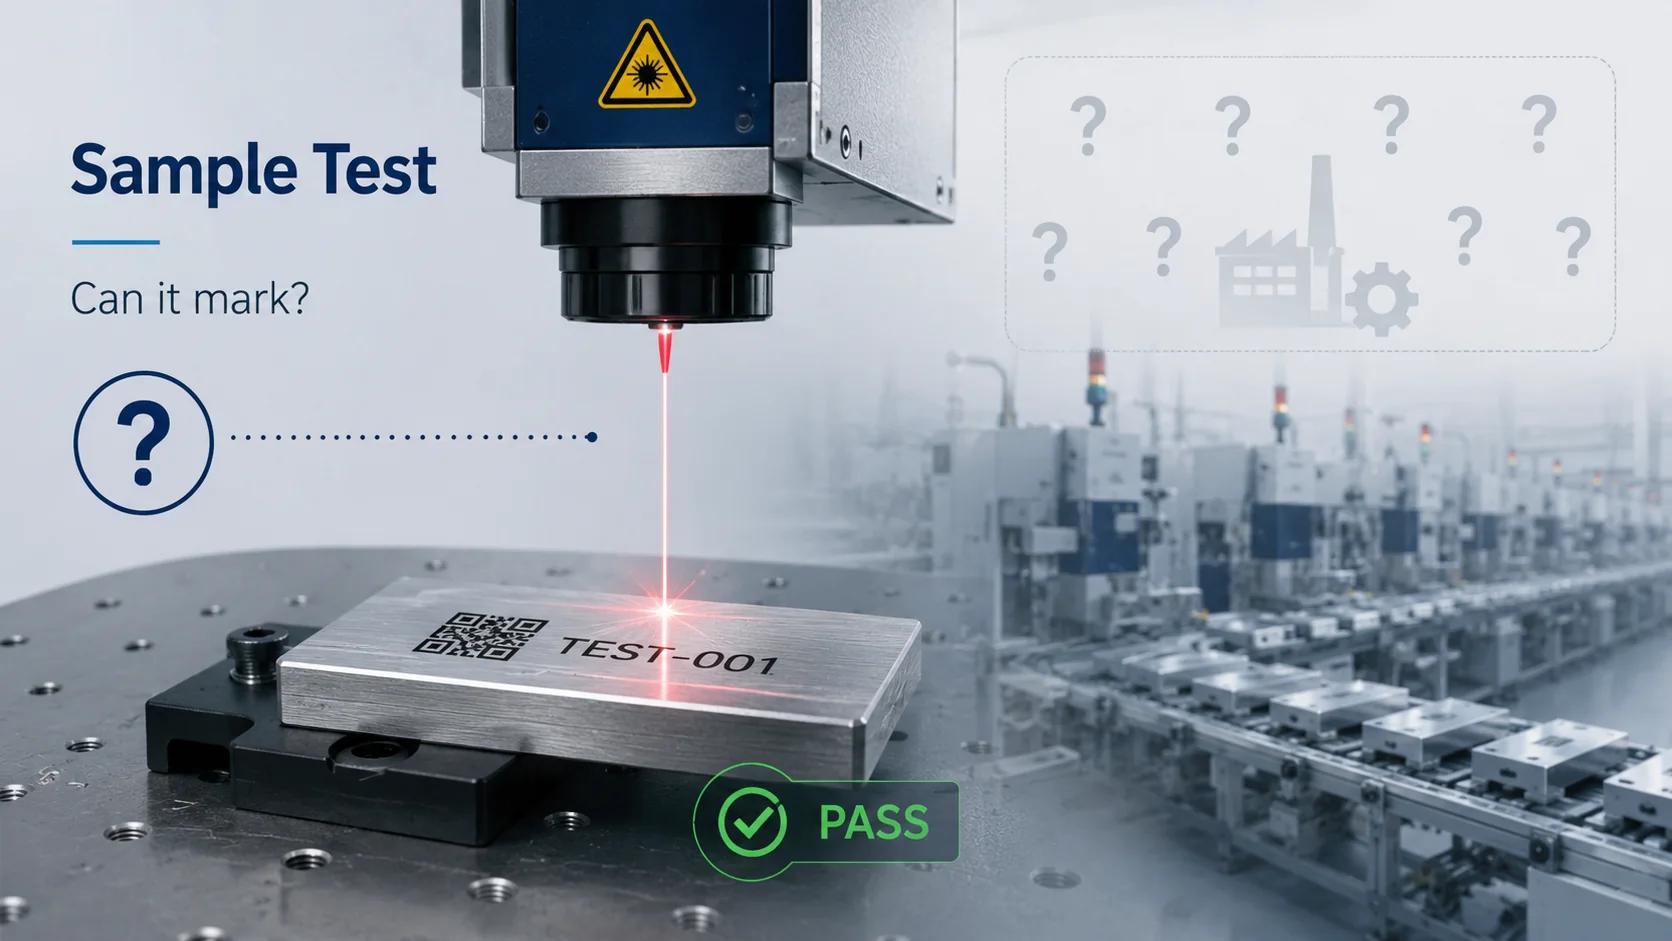
Viele Lasermarkierungsprojekte sehen bei Mustertests erfolgreich aus. Die Markierung ist sichtbar, der Code sieht klar aus und die Oberfläche erscheint akzeptabel. Nach Produktionsbeginn des Projekts kann es jedoch zu instabilen Markierungen, Lesefehlern, kosmetischen Mängeln oder Chargenabweichungen kommen.
Beispieltests beantworten nur eine Frage
Ein Mustertest gibt Auskunft darüber, ob unter den aktuellen Bedingungen eine Markierung gebildet werden kann. Die Produktion muss eine umfassendere Frage beantworten: Kann derselbe Prozess über reale Materialschwankungen, Liniengeschwindigkeiten, Inspektionsbedingungen und Wartungsintervalle hinweg stabil bleiben?
Dieser Unterschied ist besonders wichtig für hochreflektierende Metalle, transparente Kunststoffe und beschichtete Materialien.
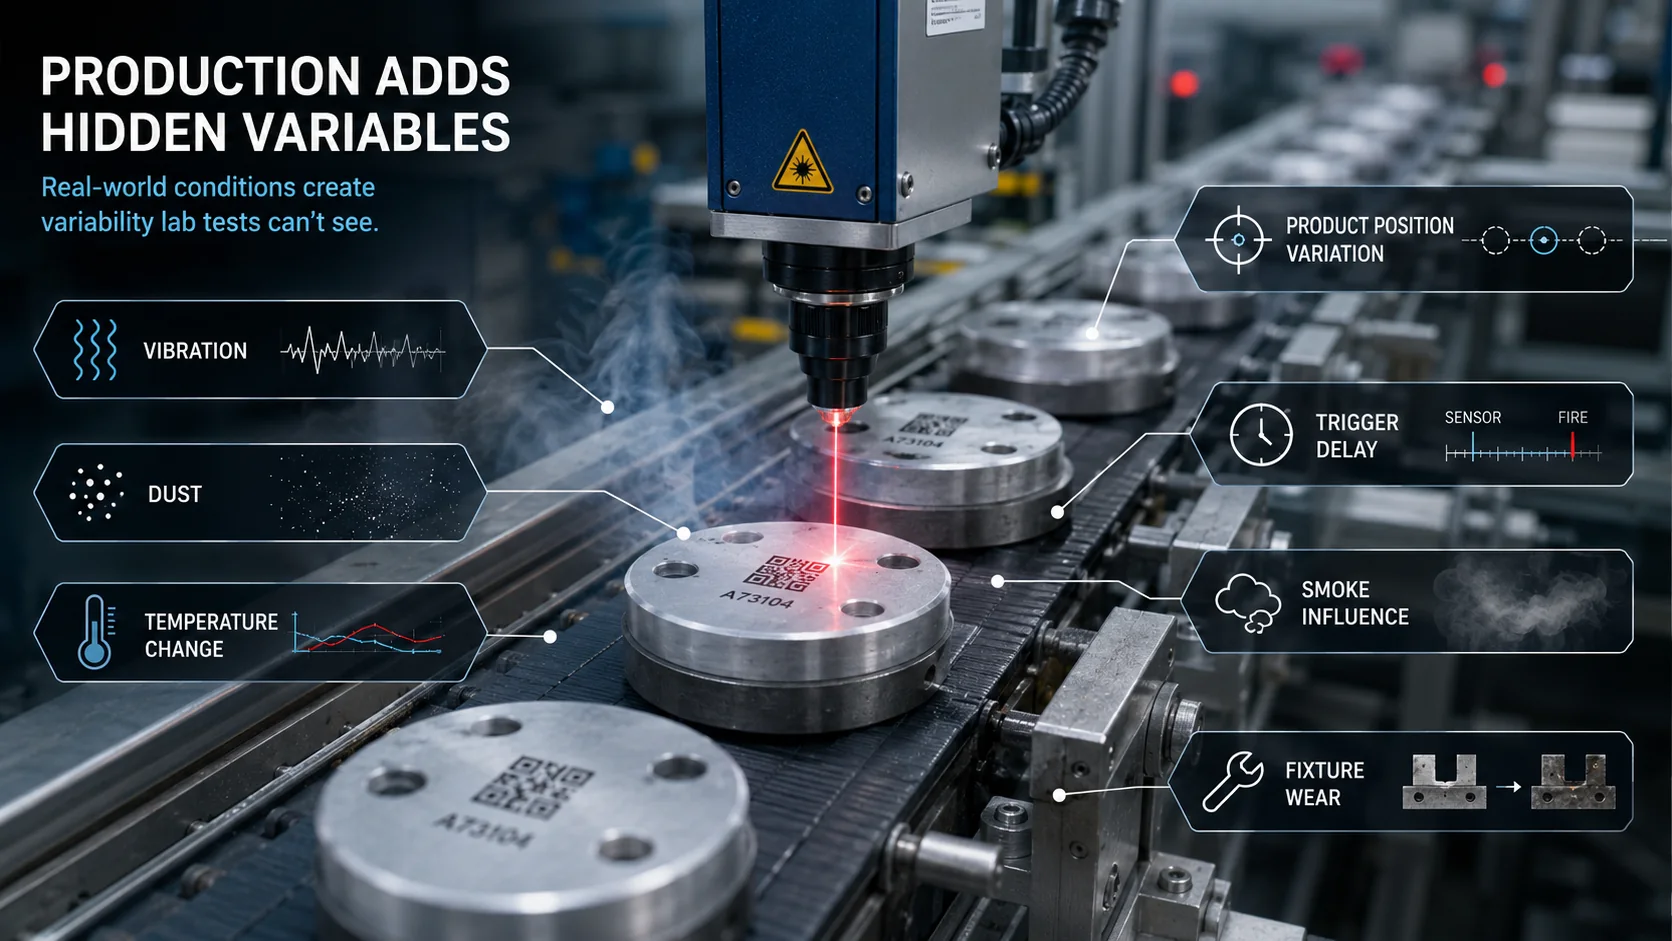
Die Produktion fügt Variablen hinzu, die in den Proben verborgen bleiben
Die Linie führt zu Vibrationen, Staub, Temperaturänderungen, Schwankungen der Produktposition, Auslöseverzögerung, Raucheinfluss und Verschleiß der Vorrichtungen. Diese Variablen erscheinen möglicherweise nicht in einem kleinen Labortest.
Ein stabiler Produktionsprozess benötigt einen Spielraum für diese Variablen, anstatt sich auf den am besten aussehenden Parametersatz zu verlassen.
Leserate und Inspektionsstabilität sollten frühzeitig getestet werden
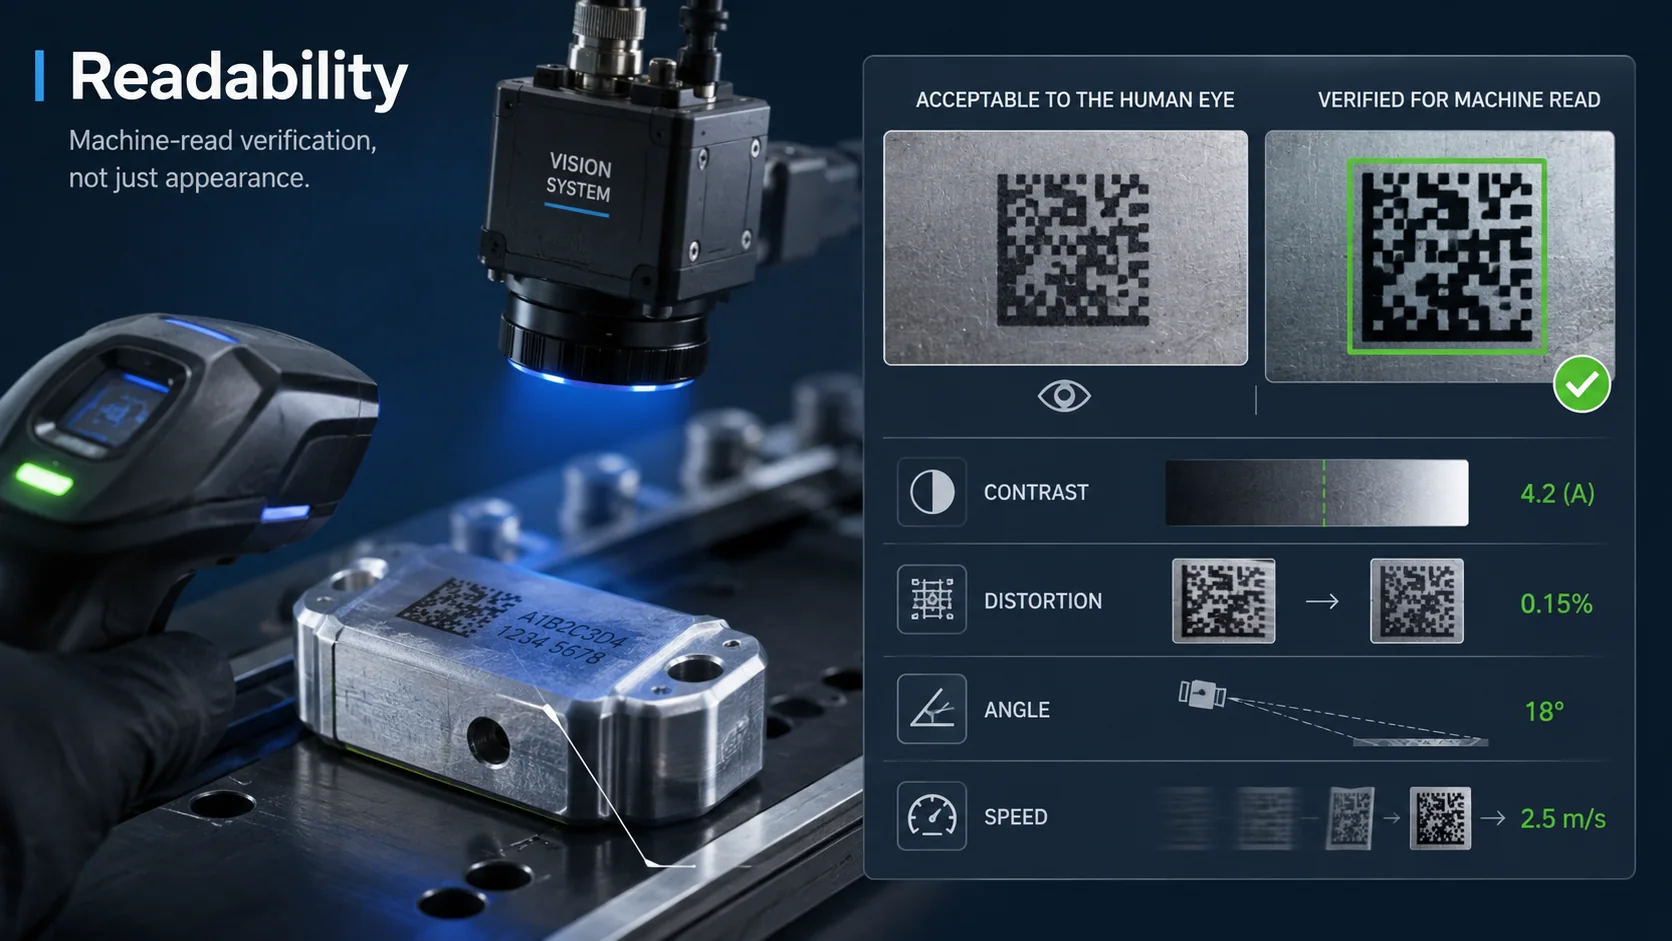
Wenn der Code von einem Scanner oder einer Kamera gelesen werden muss, sollte die Lesbarkeit bei der Materialprüfung überprüft werden. Der Test sollte mehrere Chargen, eine realistische Codegröße, die tatsächliche Geschwindigkeit und den erwarteten Kamerawinkel umfassen.
Eine für das menschliche Auge akzeptable Markierung kann aufgrund von geringem Kontrast, Verzerrung oder Oberflächenreflexion dennoch nicht maschinell lesbar sein.
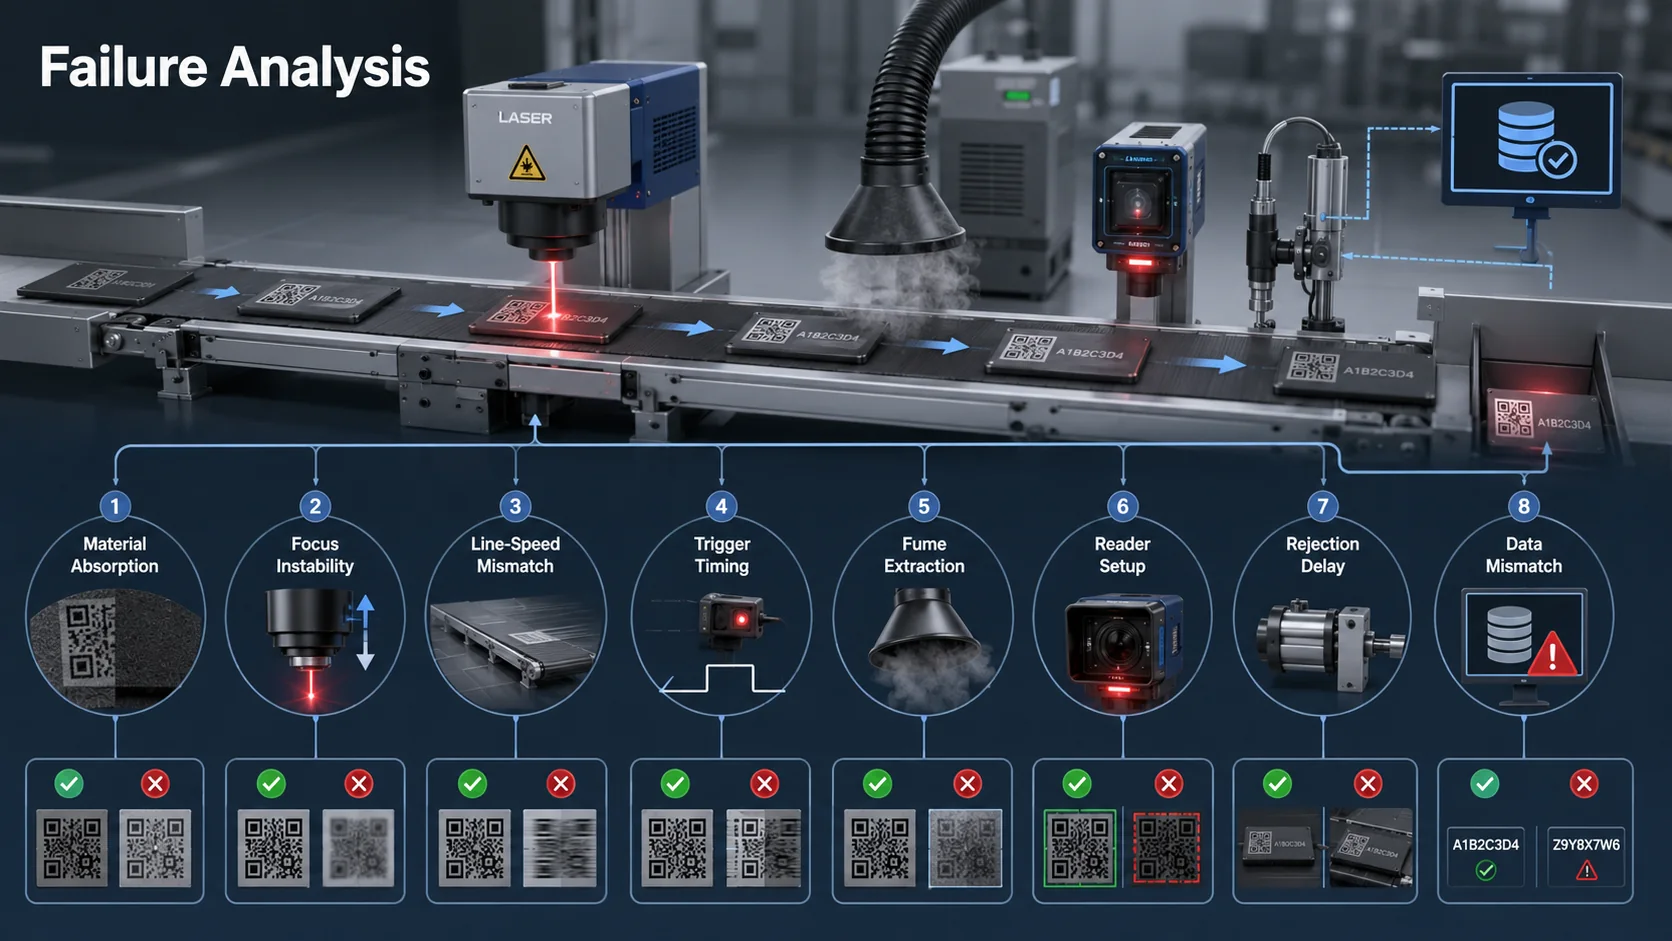
Die Fehleranalyse sollte die gesamte Kette umfassen
Wenn ein Projekt fehlschlägt, kann die Ursache Materialabsorption, Fokusinstabilität, nicht übereinstimmende Liniengeschwindigkeit, schlechtes Trigger-Timing, schwache Rauchabsaugung, Einrichtung des Lesegeräts, Ablehnungsverzögerung oder nicht übereinstimmende Daten sein.
Wenn jedes Problem als Laserparameterproblem behandelt wird, ist die Fehlerbehebung langsam und unvollständig.
Praktisch zum Mitnehmen
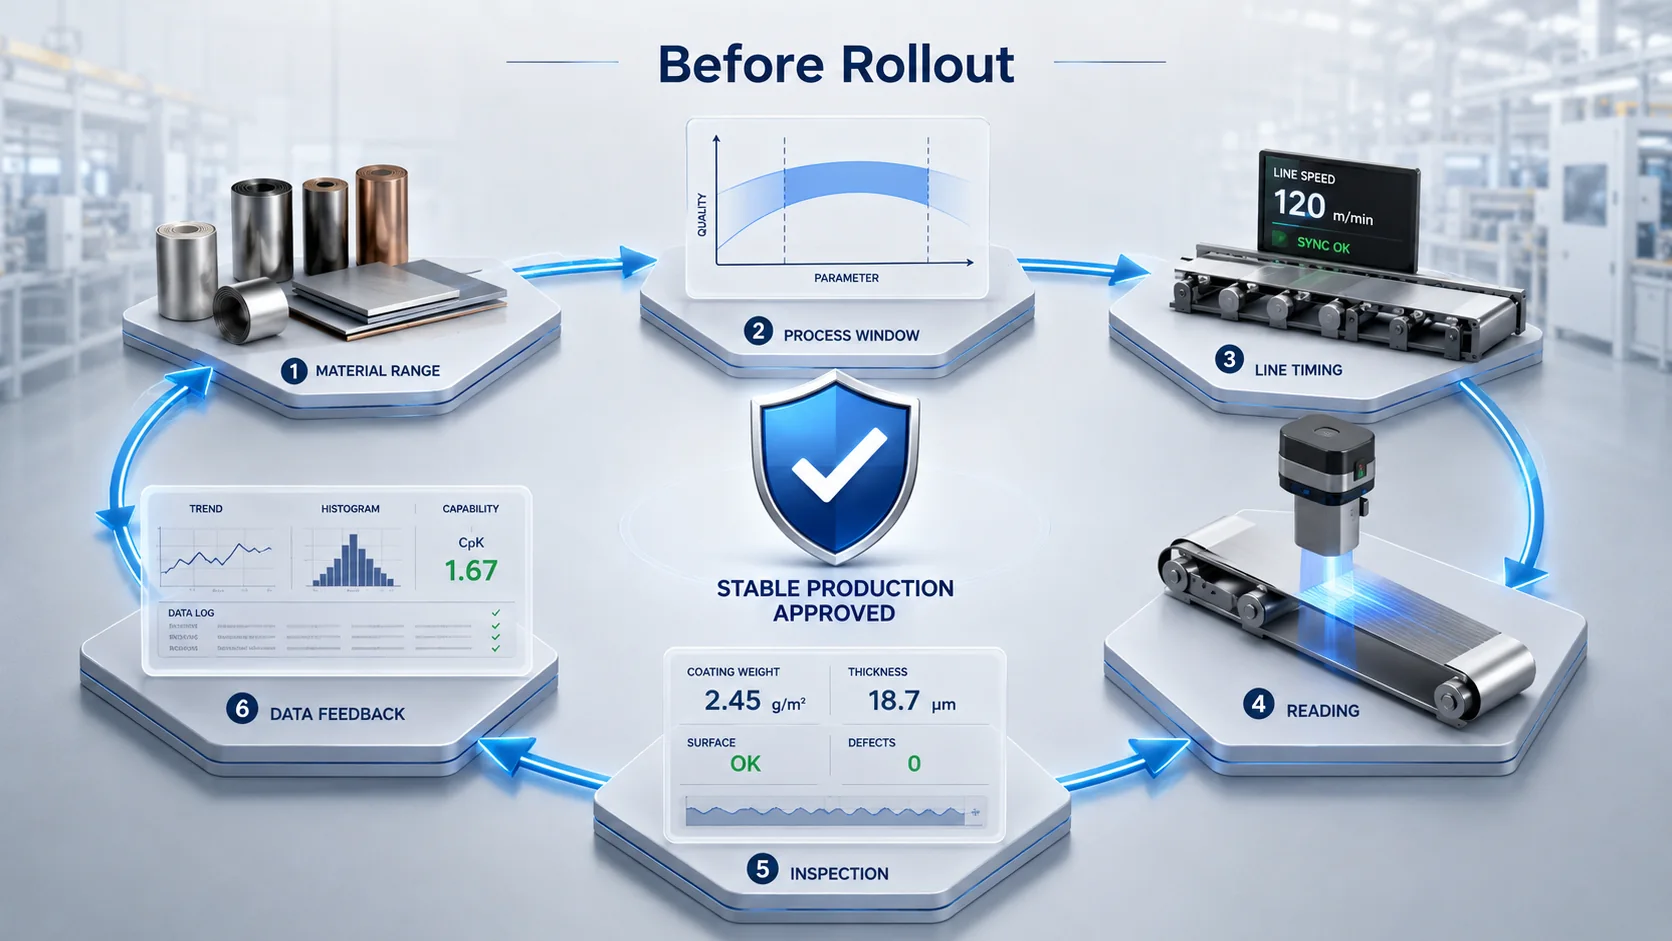
Probenerfolg ist nützlich, aber nicht dasselbe wie Produktionsstabilität. Bei einem Laserbeschriftungsprojekt sollten Materialbereich, Prozessfenster, Linienzeitsteuerung, Ablesung, Inspektion und Datenrückmeldung vor der Einführung validiert werden.
Müssen Sie ein reales Produktionsszenario bewerten?
Lugsicher kann dabei helfen, Materialien, Markierungsziele, Liniengeschwindigkeit, Sichtprüfung und Datenrückmeldungsanforderungen vor der Auswahl der Ausrüstung zu überprüfen.