Fachartikel
Industrielle Bildverarbeitung: Standards vor Parametern definieren
Eine praktische technische Sichtweise darüber, warum industrielle Vision-Inspektionsprojekte oft in der Standarddefinitionsphase und nicht in der Kamera- oder Algorithmusphase scheitern.
In vielen Projekten zur industriellen Bildverarbeitung besprechen die Teams zunächst Kameraauflösung, Beleuchtung, Algorithmen und Erkennungsgeschwindigkeit. Diese Faktoren sind wichtig, aber sie lösen nicht das häufigste Implementierungsproblem: Das System hat keine stabile Geschäftsgrenze, es sei denn, der Inspektionsstandard wird zuerst definiert.
Die Standarddefinition kommt vor der Parameteroptimierung
Ein Bildverarbeitungssystem benötigt klare Definitionen für das Prüfobjekt, die Fehlergrenze und die Ergebnisverarbeitung. Bei dem Objekt kann es sich um ein gedrucktes Zeichen, einen QR-Code, eine Etikettenposition, einen Verpackungsfehler, ein fehlendes Montagemerkmal oder eine Oberflächenverunreinigung handeln. Die Grenze kann eine Versatztoleranz, ein Fleckbereich, eine gestrichelte Linienebene, ein Lesbarkeitsgrad oder ein blockierter Bereich sein.
Wenn diese Regeln nicht vor der Inbetriebnahme vereinbart werden, wird jede Parameteränderung zu einer Verhandlung zwischen Produktions-, Qualitäts- und Ausrüstungsteams. Der Algorithmus wird möglicherweise besser, aber das Projekt kann immer noch nicht den Unterschied zwischen einem akzeptablen Randfall und einem echten Fehler erkennen.
Die Probenbibliothek muss grenzwertige Proben enthalten
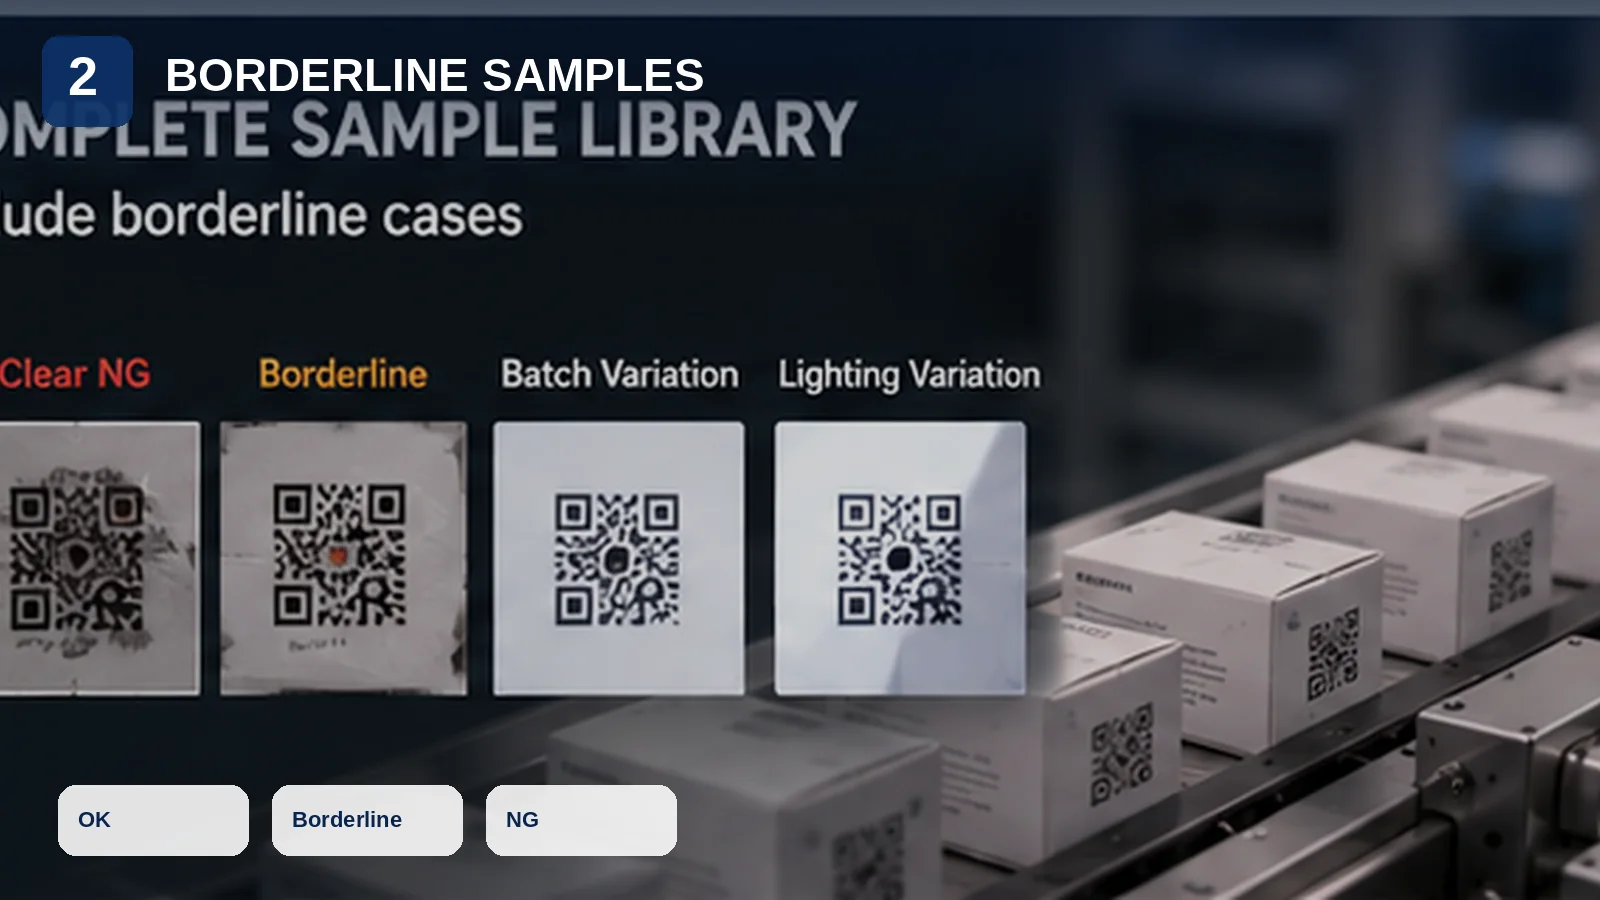
Ein zuverlässiges Projekt kann nicht nur mit perfekten OK-Proben und offensichtlichen NG-Proben validiert werden. Grenzproben sind am wertvollsten, da sie Aufschluss darüber geben, wo es wahrscheinlich zu falscher Zurückweisung und fehlender Erkennung kommt.
Der Probensatz sollte Standard-OK-Proben, klare NG-Proben, Grenzproben, verschiedene Materialchargen, reflektierende oder kontrastarme Proben, Beleuchtungsschwankungen und typische abnormale Proben vor Ort umfassen. Dadurch nähert sich die Prüflogik den realen Produktionsbedingungen an.
Offline-Validierung und Online-Inbetriebnahme sind unterschiedliche Aufgaben
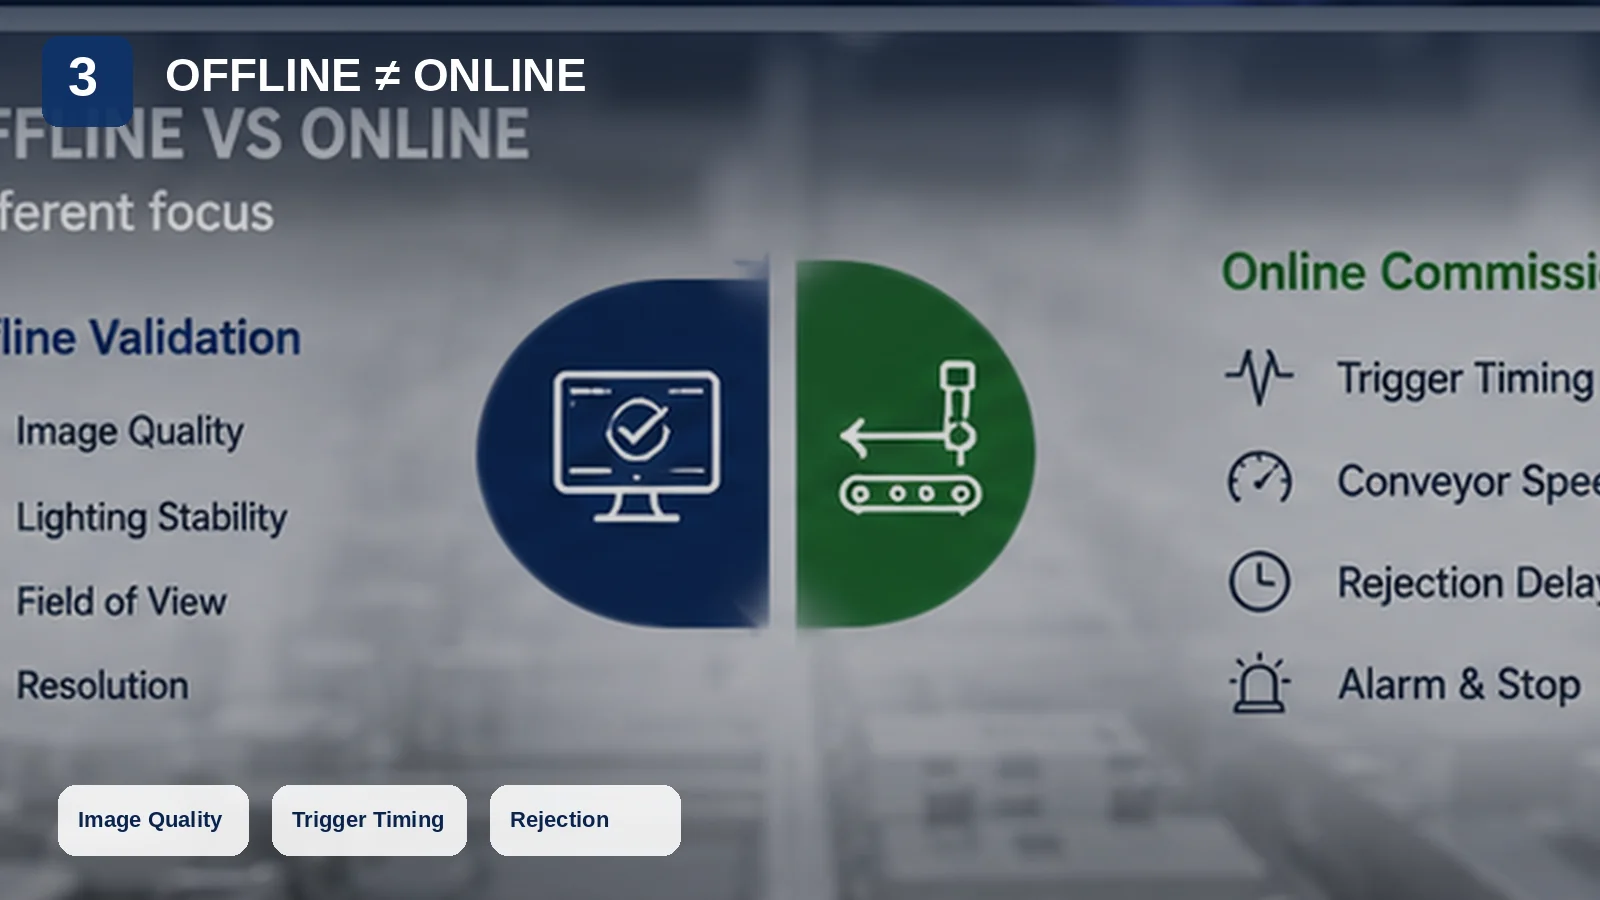
Die Offline-Validierung sollte sich auf Bildqualität, Lichtstabilität, Sichtfeld, Reflexionskontrolle, Schärfentiefe, Auflösung und Materialvariation konzentrieren. Die Online-Inbetriebnahme sollte sich auf SPS-Trigger-Timing, Encodersignale, Fördergeschwindigkeit, Produktabstand, Ausschussverzögerung, Alarmlogik und Stoppstrategie konzentrieren.
Die Vermischung dieser beiden Phasen erschwert die Problemdiagnose. Ein verschwommenes Bild, ein verzögerter Auslöser und eine falsche Ablehnungsaktion sind unterschiedliche Fehler, auch wenn sie als dasselbe endgültige NG-Ergebnis erscheinen.
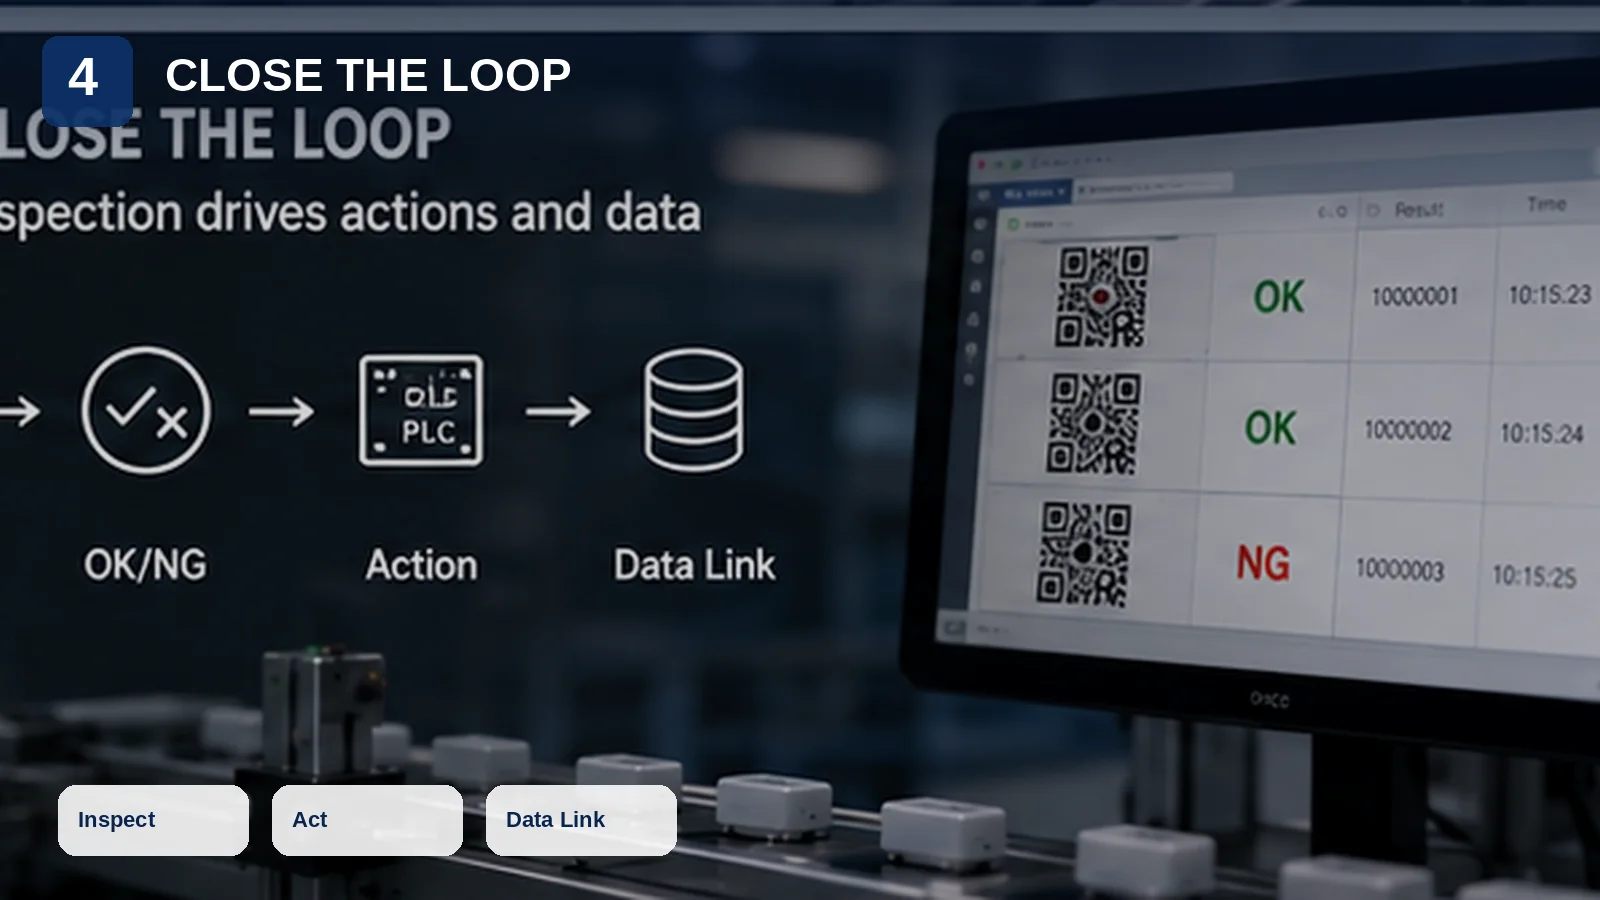
Die Inspektion sollte den Kreis mit Produktionsdaten schließen
Ein optisches Inspektionssystem sollte nicht nur OK oder NG ausgeben. Zur Rückverfolgbarkeit sollte das Ergebnis an Produkt-ID, Charge, Zeit, Station und Handhabungsaktion gebunden werden. Wenn das System einen Fehler erkennt, kann die Reaktion ein Alarm, eine Ablehnung, ein Stopp, eine erneute Prüfung oder ein Daten-Upload sein.
Der Wert der Inspektion steigt, wenn sie zu einem Qualitätsknotenpunkt in der Produktionslinie wird und nicht zu einer isolierten Kamerastation.
Praktisch zum Mitnehmen
Der praktische Ausgangspunkt für ein Vision-Inspektionsprojekt ist nicht die Frage, welcher Algorithmus der stärkste ist. Es geht um die Frage, wer den Standard definiert, wie Grenzproben gehandhabt werden, wie Auslöse- und Ablehnungszeitpunkte überprüft werden und wie Ergebnisse an die Produktionsdatenkette zurückgegeben werden.
Müssen Sie ein reales Produktionsszenario bewerten?
Lugsicher kann dabei helfen, Materialien, Markierungsziele, Liniengeschwindigkeit, Sichtprüfung und Datenrückmeldungsanforderungen vor der Auswahl der Ausrüstung zu überprüfen.