Positionsdrift bei fliegender Laserbeschriftung systematisch prüfen
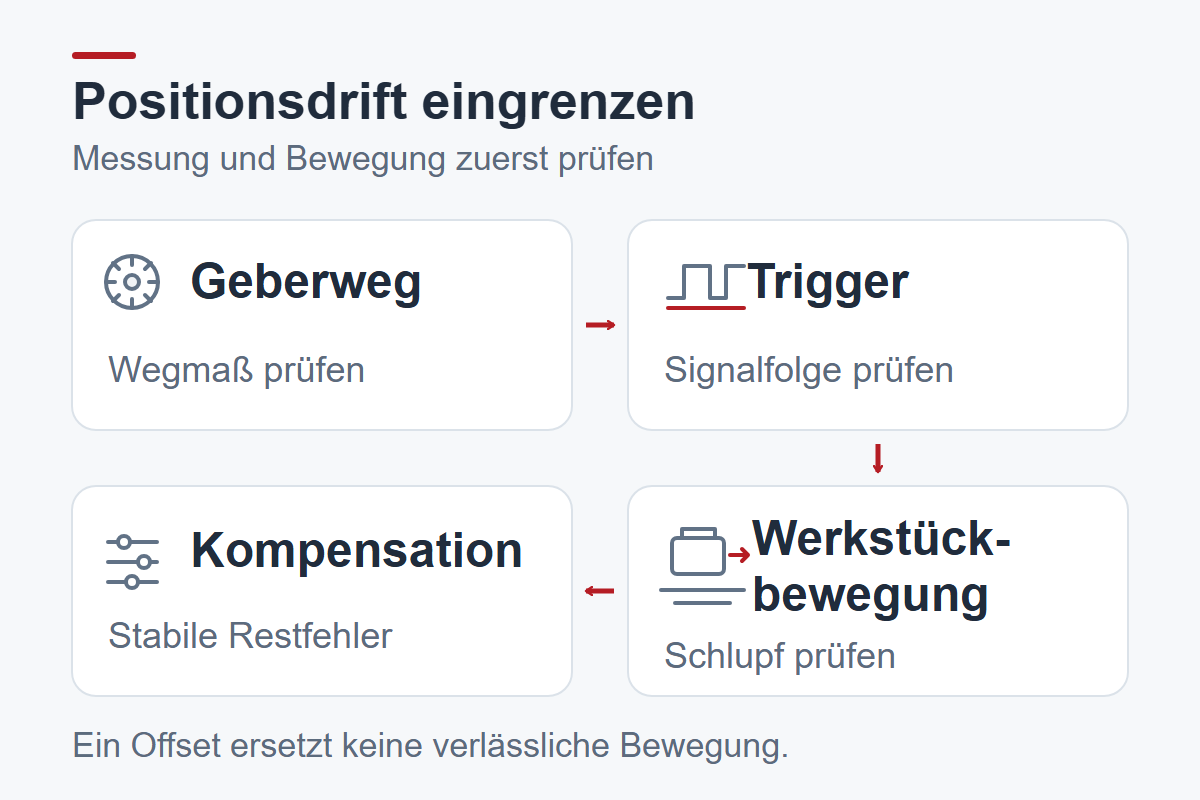
Eine Markierung sitzt im Stillstand richtig, wandert aber bei laufendem Förderer: Dafür kommen mehrere Ursachen infrage. Dieser Leitfaden beschreibt die Fehlersuche an Anlagen mit Drehgeberrückmeldung und Produkttrigger. Er trennt Wegmessung, zeitliche Verzögerungen und tatsächliche Werkstückbewegung, damit eine neue Positionskorrektur nicht nur den Fehler bei einer einzigen Geschwindigkeit verdeckt.
1. Drehgeber und Wegmaßstab unabhängig überprüfen
Erfassen Sie zunächst Längsversatz, Querversatz, Drehwinkel und Abmessungen der Markierung relativ zu einem festen Werkstückmerkmal. Ein insgesamt verschobener Code ist ein anderes Fehlerbild als ein in Förderrichtung gedehnter Code. Bei Kameramessungen sind Kalibrierung, Perspektive und Werkstücklage mitzuprüfen.
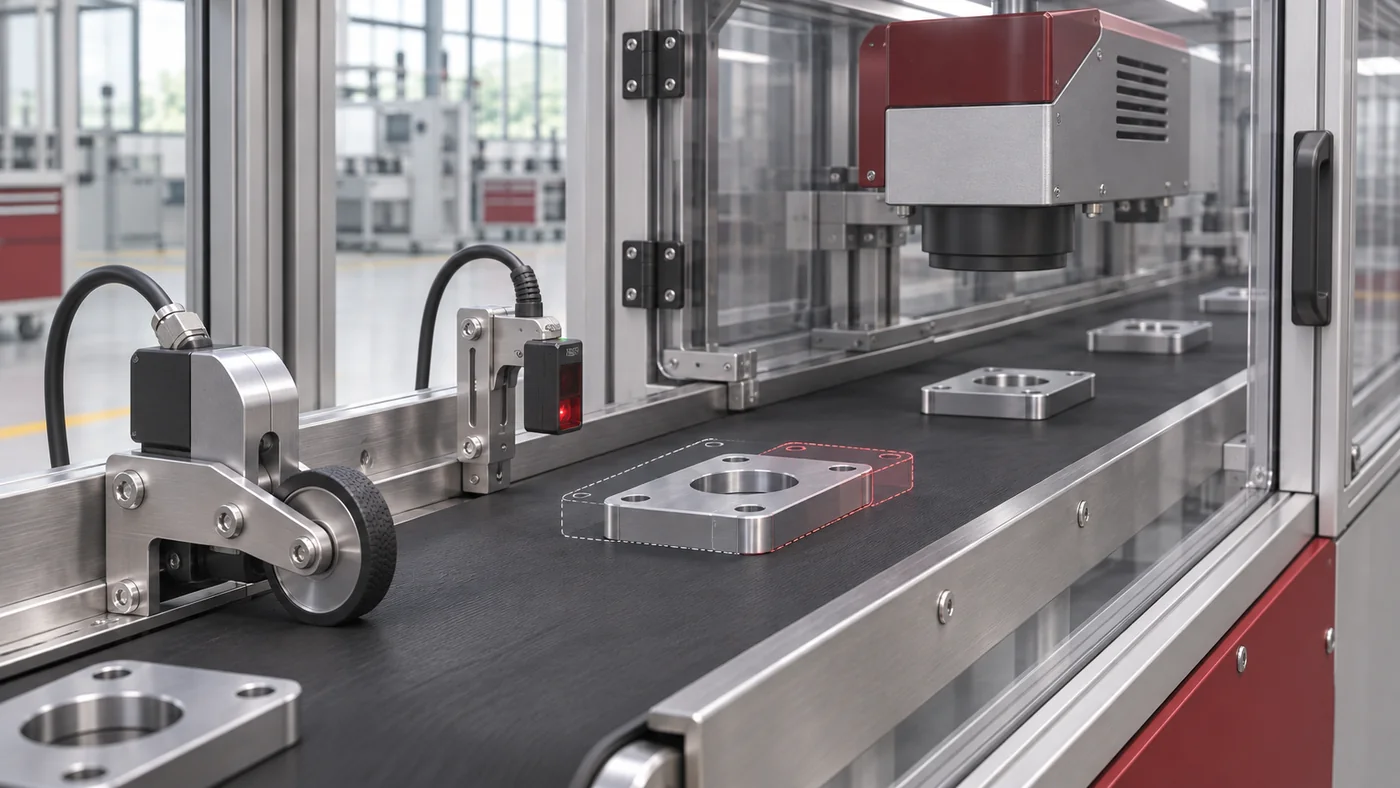
Vergleichen Sie anschließend eine unabhängig gemessene Förderstrecke mit der vom Controller erfassten Zählwertänderung. Dokumentieren Sie, ob die Parametrierung Zählimpulse pro Millimeter oder Millimeter pro Zählimpuls verlangt. Geberauflösung, Auswertung der Signalflanken und mechanische Übersetzung müssen dabei zusammenpassen. Wiederholen Sie den Vergleich über unterschiedliche Strecken und Geschwindigkeiten. Eine veränderliche Abweichung lässt sich nicht zuverlässig mit einem einzigen Skalierungsfaktor korrigieren.
2. Die Triggerkette in einzelne Ereignisse aufteilen
Verfolgen Sie den Signalweg vom erkannten Produktrand über Eingang und SPS bis zum angenommenen Markierauftrag. Prüfen Sie Sensorflanke, Eingangsfilter, mögliche Mehrfachtrigger und den Bereitschaftszustand des Controllers. Ein reflektierendes oder transparentes Produkt kann einen anderen Schaltpunkt erzeugen als das ursprüngliche Muster.
Bei annähernd konstanter Geschwindigkeit entspricht eine zusätzliche Verzögerung näherungsweise einem Wegversatz aus Geschwindigkeit mal Verzögerungszeit. Wächst der Versatz mit der Geschwindigkeit, ist dies ein Hinweis auf die Zeitkette, aber noch kein Ursachenbeweis. Während der Beschleunigung zählt der tatsächlich zurückgelegte Weg. Unsynchronisierte Zeitstempel eignen sich nicht ohne Weiteres zur Berechnung kurzer Verzögerungen.
3. Werkstückbewegung und Förderbewegung vergleichen
Ein korrekt messender Drehgeber beweist zunächst nur die Bewegung seines Messobjekts. Zwischen Antriebsrolle und Band, Messrad und Band oder Band und Produkt kann Schlupf entstehen. Untersuchen Sie besonders Anlauf, Abbremsen, Übergaben und das Freigeben angestauter Produkte.
Vergleichen Sie unter sicheren Bedingungen unabhängige Positionsmessungen oder geeignete Videoaufnahmen mit dem Geberweg. Prüfen Sie Verschmutzung, Riemenspannung, Messradkontakt und Veränderungen an Gewicht oder Auflagefläche. Zufälligen Schlupf zuerst mechanisch eingrenzen; ein fester Offset kann ihn nicht verlässlich ausgleichen. Manuelle Messungen an bewegten Teilen sind zu vermeiden.
4. Führung, Lage und Fokus getrennt beurteilen
Querwanderung oder ein wechselnder Markierungswinkel lenken den Blick auf Führungsspiel, Werkstückdrehung, Klemmung und Halterungen. Messen Sie die Position am Produkt, nicht ausschließlich im Kamerabild. Ein Formatwechsel kann sowohl die Führung als auch die Erkennung des Produktrands verändern.
Höhenänderungen und gekrümmte Oberflächen beeinflussen außerdem Fokus und wahrgenommene Codekontur. Trennen Sie eine echte Ortsänderung von verändertem Kontrast oder Linienbild. Eine verschmutzte Optik oder eine andere Materialcharge kann die Lesbarkeit verschlechtern, ohne dass die Bewegungsregelung die Ursache ist.
5. Nur reproduzierbare Restfehler kompensieren
Erst wenn Wegmessung, Trigger, Förderung und Führung stabil sind, werden die vom jeweiligen Controller unterstützten Einstellungen angepasst. Ändern Sie jeweils nur eine Größe: Wegmaßstab, Triggerabstand, zeitliche Kompensation oder festen Positionsoffset. Halten Sie Einheit, Vorzeichen und Rezeptversion fest; vermeiden Sie eine doppelte Korrektur in SPS und Lasercontroller.
Leistung oder Pulsfrequenz ersetzen keine Synchronisationsprüfung. Prüfen Sie zusätzlich, ob der reale Markierinhalt innerhalb des verfügbaren Bewegungsfensters ausgeführt werden kann. Funktionsumfang, elektrische Schnittstellen und zulässige Eingangssignale sind gerätespezifisch; Arbeiten daran gehören in qualifizierte Hände und erfolgen mit wirksamen Schutzeinrichtungen.
Die Änderung mit einem nachvollziehbaren Prüfprotokoll abschließen
- Produkt, Materialcharge, Rezept, Softwarestand und Messbezug dokumentieren.
- Sollgeschwindigkeit, tatsächliche Bewegung, Geberzählung und Triggerpfad erfassen.
- Positionsabweichung, Winkel, Markierungsgröße und Lesebefund pro Prüfling zuordnen.
- Änderungen mit Vorherwert, Nachherwert und Rückrollmöglichkeit festhalten.
- Langsamlauf, geplanten Betriebspunkt, relevante Beschleunigungen und Formatwechsel prüfen.
Toleranzen und Prüfumfang ergeben sich aus Zeichnung, Markierungsbereich und nachfolgender Verarbeitung. Nach einem Messradwechsel oder einer Sensorverlagerung müssen die betroffenen Bezüge erneut geprüft werden. Ein lesbarer Code allein bestätigt noch keine zulässige Position.
Technischer Hintergrund: TRUMPF beschreibt das Zusammenspiel von Sensor, Encoder und Bewegungskompensation beim Marking on the fly. Die SICK-Dokumentation zur Geberkalibrierung erläutert die Unterscheidung zwischen Impulsen und Zählschritten anhand eines konkreten Systems. Beide Beispiele ersetzen keine Prüfung des eingesetzten Controllers.
Anwendung gemeinsam prüfen
Beschreiben Sie Material, Kennzeichnungsinhalt, Linientakt und die beobachtete Abweichung. So lassen sich die nächsten Prüfschritte für Ihre Anwendung eingrenzen.