Code lesbar, Produkt ausgeschleust: Fehlausschleusungen gezielt eingrenzen
Ein ausgeschleustes Produkt lässt sich am Handscanner lesen. Das beweist noch keine Fehlausschleusung: Beleuchtung, Stillstand und Lesewinkel unterscheiden sich von der Produktionssituation. Entscheidend ist, welches Ergebnis für welches Produkt rechtzeitig vorlag und welche Regel die Ausschleusung ausgelöst hat. Die folgende Prüfreihenfolge hilft, diese Ereignisse auseinanderzuhalten.
1. Das ursprüngliche Prüfbild sichern
Beginnen Sie mit der Aufnahme aus genau dem beanstandeten Prüfzyklus. Prüfen Sie vollständiges Sichtfeld, Bewegungsunschärfe, Überbelichtung, Reflexe und die Freizone um den Code. Ein späteres Bild eines ähnlichen Produkts ist kein Ersatz. Ordnen Sie Originalbild und Vergleichsmuster über eine Produkt- oder Triggerkennung zu.
Auf Metall können Bearbeitungsspuren und Beleuchtungsrichtung den Kontrast verändern; Folien können Falten oder spiegelnde Bereiche aufweisen. Bei Etiketten ist zusätzlich die Lage im Prüfbereich wichtig. Prüfen Sie Belichtung, Blickwinkel und Fokus gemeinsam am realen Material. Auch Verschmutzung von Objektiv oder Schutzfenster kann die verfügbare Bildreserve verkleinern.
2. Ein gültiges Ergebnis dem richtigen Zyklus zuordnen
Die Kette lautet: Produkterkennung, Bildaufnahme, Auswertung, Ergebnisübertragung und Übernahme durch die SPS. Eine Bedienoberfläche zeigt möglicherweise noch den letzten erfolgreichen Lesevorgang, während die SPS im aktuellen Zyklus bereits einen Timeout erkannt hat.
Vergleichen Sie Triggerkennung, Aufnahmeereignis, Ergebnisgültigkeit und Empfangsbestätigung. Prüfen Sie, wie neue Ergebnisse signalisiert, übernommen und zurückgesetzt werden. Ein dauerhaft gesetztes Gut-Bit ohne eindeutige Zykluszuordnung kann alte Werte verdecken. Maßgeblich ist der kürzeste vorgesehene Produktabstand, nicht nur der mittlere Ausstoß. Verwenden Sie zur geräteübergreifenden Auswertung synchronisierte Zeitbezüge oder zuordenbare Ereignisnummern.
3. Die Zuordnung zwischen Prüfung und Ausschleusung testen
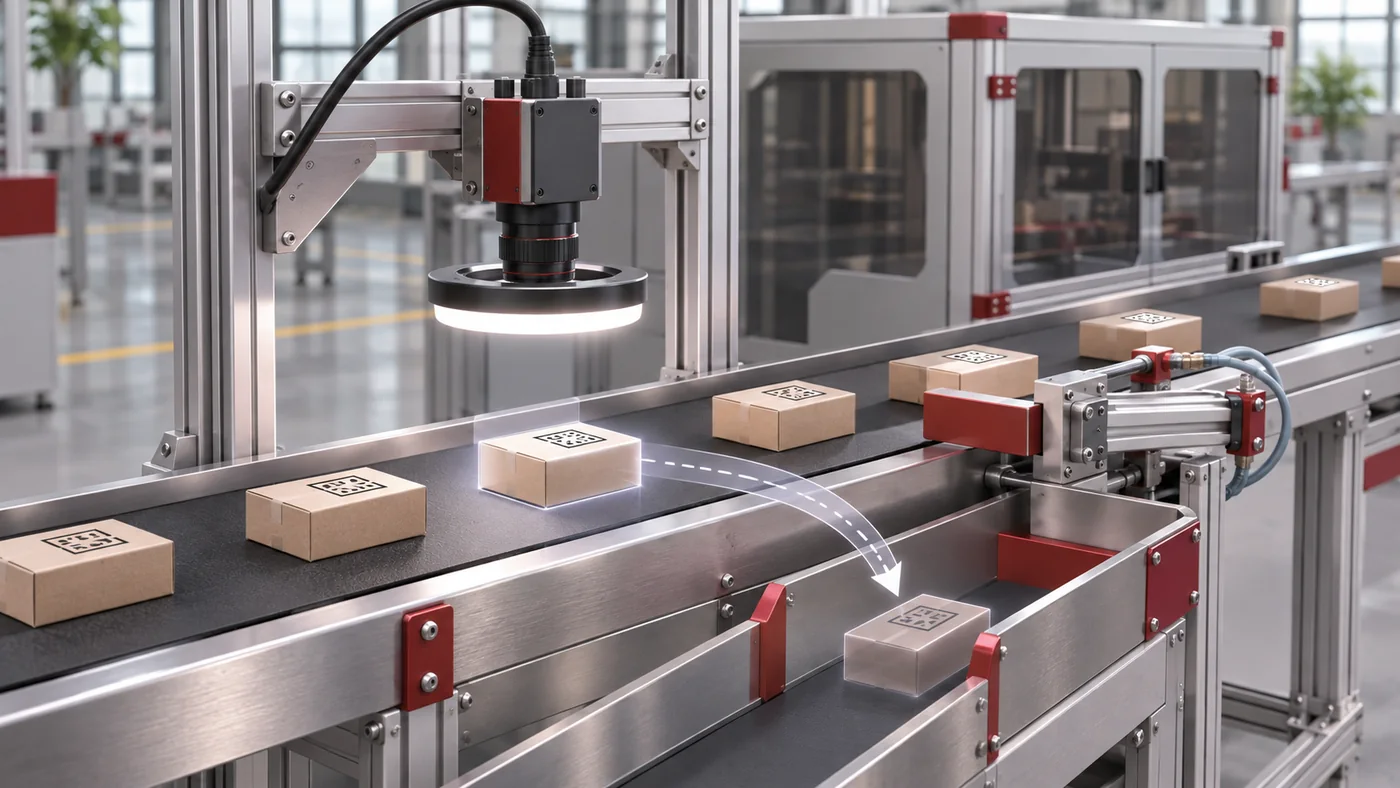
Zwischen Kamera und Ausschleuser liegen Förderweg und weitere Ereignisse. Ein korrektes Prüfergebnis kann deshalb trotzdem am benachbarten Produkt ausgeführt werden. Untersuchen Sie, ob genau ein gültiger Trigger einen Produkteintrag erzeugt und wie fehlende, doppelte oder manuell entnommene Produkte behandelt werden.
Ein fester Zeitversatz kann bei geänderter Fördergeschwindigkeit unpassend werden. Wegbezogene Verfolgung ist ebenfalls nur belastbar, wenn die Beziehung zwischen Geberweg und Produktbewegung erhalten bleibt. Prüfen Sie mit getrennt verwalteten Gut- und Fehlerprüflingen in wechselnder Reihenfolge. Dokumentieren Sie die tatsächlich ausgeschleusten Objekte. Solche Prüflinge dürfen nicht in den normalen Warenfluss gelangen.
4. Den konkreten Ausschleusungsgrund auswerten
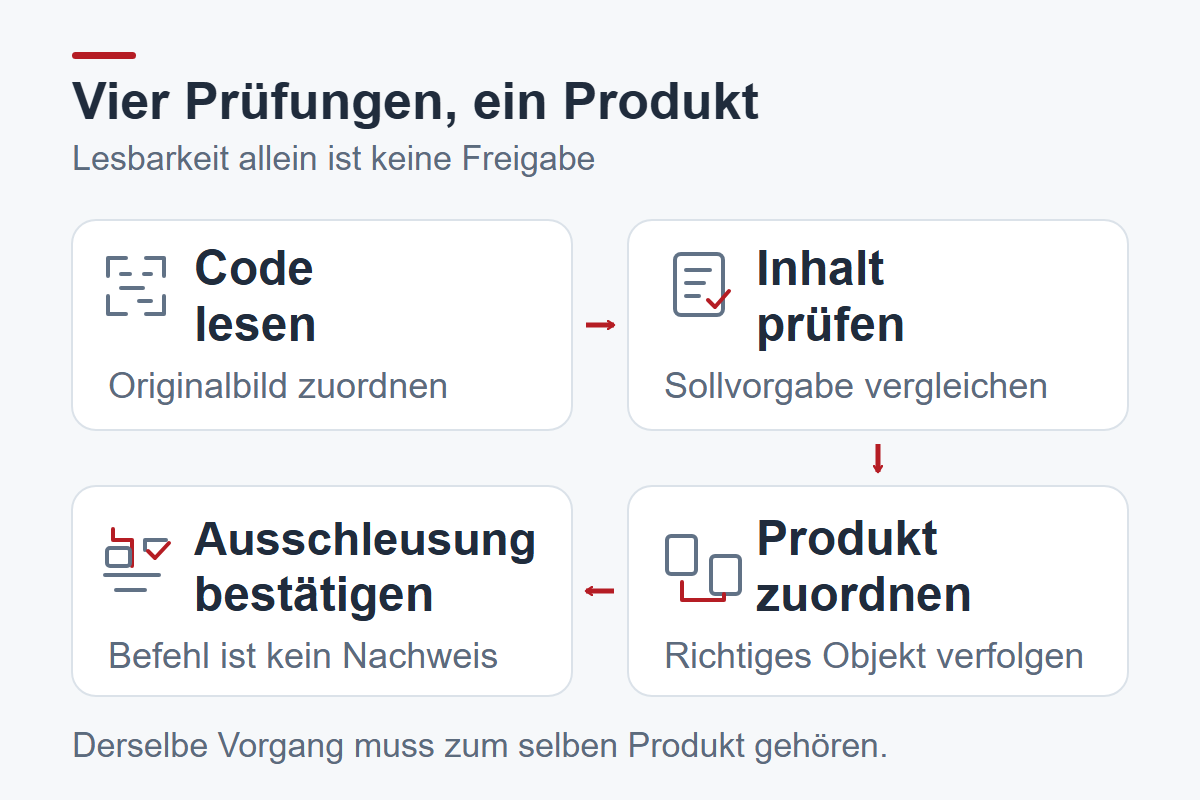
Decodieren und Freigeben sind unterschiedliche Entscheidungen. Ein lesbarer Code kann einen falschen Auftragsinhalt oder eine bereits verwendete Seriennummer enthalten. Trennen Sie deshalb mindestens folgende Befunde:
| Befund | Zu prüfender Zusammenhang |
|---|---|
| Nicht gelesen | Originalbild, Position und Aufnahmebedingungen |
| Inhalt falsch | Auftrag, Datenversion und Vergleichsvorgabe |
| Doppelter Code | Seriennummernstatus und freigegebener Nacharbeitsweg |
| Ergebnis zu spät | Zykluszuordnung, Übertragung und Timeout |
| Qualitätskriterium nicht erfüllt | Vereinbarte Prüfmethode und Grenzmuster |
Ein geräteinterner Lesescore ist nicht automatisch eine normierte Qualitätsklasse. Senken Sie Grenzwerte erst nach einer Bewertung an repräsentativen Mustern und berücksichtigen Sie dabei auch das Risiko übersehener Fehler.
5. Befehl, Bewegung und entferntes Produkt unterscheiden
Ein SPS-Ausgang bestätigt zunächst nur den Ausschleusbefehl. Er beweist weder die vollständige Bewegung des Aktors noch das Entfernen des vorgesehenen Produkts. Prüfen Sie Druckluftversorgung, Rückstellung, Abstände und mögliche Mitnahme eines Nachbarprodukts entsprechend dem Anlagenaufbau.
Auch ein Bestätigungssensor benötigt eine definierte Zuordnung und ein geeignetes Zeit- oder Wegfenster. Andernfalls bestätigt möglicherweise das nächste Produkt den vorherigen Vorgang. Regeln für fehlende Rückmeldung, eine gestörte Ausschleusung oder einen vollen Sammelbehälter müssen zum Qualitätsrisiko der Linie passen. Eine bloße Quittierung der Meldung ersetzt diese Entscheidung nicht.
Einen vollständigen Ereignissatz statt Einzelparameter vergleichen
Verbinden Sie für einen auffälligen Vorgang Produktkennung, Originalbild, gelesenen Inhalt, Bewertungsgrund, Ergebnisereignis, Ausschleusbefehl und Bestätigung. Prüfen Sie anschließend jeweils eine Hypothese. Werden gleichzeitig Belichtung, Grenzwert und Verzögerung verändert, ist ein besseres Ergebnis kaum einer Ursache zuzuordnen.
Die Gegenprüfung sollte relevante Materialchargen, minimale Produktabstände, Anlauf und geplante Produktionsgeschwindigkeit umfassen. Die Methode ist ein allgemeiner Diagnoseleitfaden: Welche Signale und Protokolle tatsächlich verfügbar sind, hängt von Kamera, Steuerung und Schnittstellen des jeweiligen Projekts ab.
Zur Vertiefung trennt Cognex Codelesen und Barcodeverifizierung. Das DataMan-Protokollhandbuch zeigt außerdem an einem gerätespezifischen Beispiel, wie Ergebnisgültigkeit, Pufferung und Empfangsbestätigung zusammenwirken. Die dortigen Signalfolgen sind keine allgemeingültige SPS-Vorgabe.
Anwendung gemeinsam prüfen
Beschreiben Sie Material, Kennzeichnungsinhalt, Linientakt und die beobachtete Abweichung. So lassen sich die nächsten Prüfschritte für Ihre Anwendung eingrenzen.