PET-Flaschen mit CO₂-Laser kennzeichnen: vom Muster zur Linie
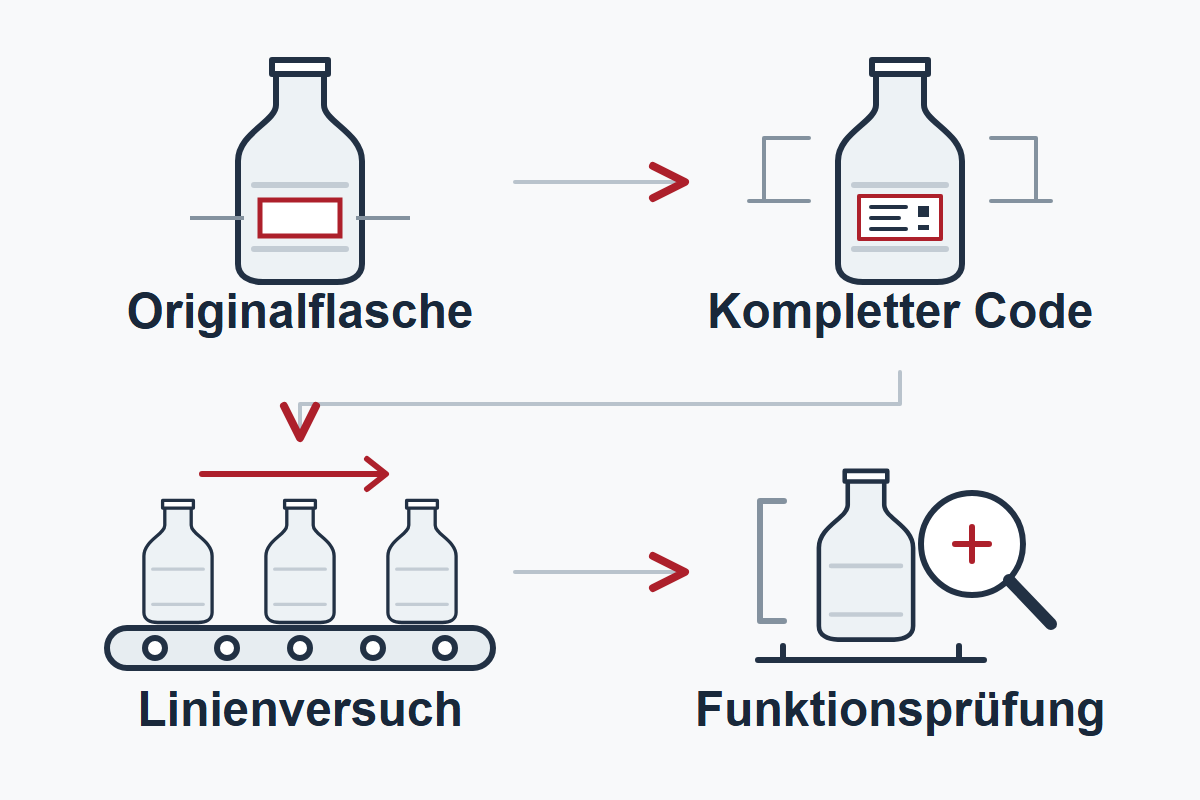
Eine gut lesbare Kennzeichnung auf einer einzelnen PET-Flasche beantwortet noch nicht alle Fragen für die Abfülllinie. Entscheidend sind die Wechselwirkung mit dem konkreten Flaschenmaterial, der Zustand an der Markierstelle und das Verhalten bei laufender Förderung. Ein sinnvoller Versuch verbindet deshalb die Materialprüfung mit dem vollständigen Kennzeichnungsinhalt und den späteren Betriebsbedingungen.
Die Wellenlänge als Auswahlkriterium einordnen
CO₂-Laser werden mit unterschiedlichen Wellenlängen angeboten. Die Angabe der Laserleistung allein reicht deshalb für die Auswahl nicht aus. Für PET beschreibt Videojet in einem Hersteller-Whitepaper eine spezielle 9,3-µm-Ausführung im Vergleich zu konventionellen 10,6 µm. Die dort erläuterten Ergebnisse beziehen sich auf die beschriebene Herstellertechnik; sie belegen keine Eigenschaften eines anderen Geräts.
Wenn Angebote 9,3, 10,2 oder 10,6 µm nennen, lassen Sie die genaue Ausführung bestätigen und mit denselben Originalflaschen vergleichen. Eine Wellenlängenangabe ersetzt weder den Materialversuch noch die Freigabe der fertigen Verpackung.
Die fertige Flasche und die tatsächliche Markierstelle prüfen
Verwenden Sie für die Erprobung die später eingesetzte Flaschenausführung. Ein Vorformling oder ein flaches PET-Muster bildet die fertig geblasene Flasche nur eingeschränkt ab. Halten Sie Hersteller, Materialvariante, Farbe, Flaschengröße und vorgesehene Markierposition fest. Beziehen Sie verfügbare Varianten und Chargen in den vereinbarten Prüfumfang ein.
Bei dünnwandigen Flaschen gehört die örtliche Wanddicke an der Markierstelle in die Bewertung. Eine optisch deutliche Markierung ist kein ausreichender Nachweis für eine unveränderte Verpackungsfunktion. Welche Prüfungen auf Dichtheit, mechanische Belastbarkeit oder andere Verpackungseigenschaften erforderlich sind, sollte die zuständige Verpackungsqualität für die konkrete Anwendung festlegen.
Mit dem vollständigen Code statt mit einem kurzen Muster testen
Prüfen Sie Datum, Charge, zusätzliche Textzeilen und gegebenenfalls einen zweidimensionalen Code in der vorgesehenen Größe. Schriftart, Zeichenabstände, Linienführung und mehrfach überfahrene Bereiche können das Ergebnis beeinflussen. Ein kurzes Wort mit großen Buchstaben ist daher kein gleichwertiger Ersatz für den späteren Produktionsinhalt.
Dokumentieren Sie neben der Laser- und Optikausführung auch Arbeitsabstand, Fokuslage, Parameter und freigegebene Vorlage. So lässt sich später unterscheiden, ob eine Abweichung aus dem Material, der Einrichtung oder einer geänderten Kennzeichnungsdatei entsteht. Ein unveränderter Dateiname genügt als Versionsnachweis nicht.
Bewegung, Füllzustand und Prüfung zusammen betrachten
Nach dem stationären Versuch folgt die Prüfung unter den vorgesehenen Linienbedingungen. Dazu gehören Geschwindigkeitsbereich, Flaschenabstand, Führung, Drehung oder Schwankung der Flasche sowie Sensor- und Drehgebersignale. Beobachten Sie Position, Zeichengeometrie und Vollständigkeit auch bei Anlauf, Geschwindigkeitswechsel und Wiederanlauf.
Bewerten Sie die Lesbarkeit im späteren Füllzustand und mit der vorgesehenen Beleuchtung. Inhalt, Farbe und Hintergrund können die optische Wahrnehmung beeinflussen. Bei kameragelesenen Codes sind erfolgreicher Leseversuch, richtiger Dateninhalt und eine gegebenenfalls geforderte Codequalität getrennte Prüfpunkte. Der Versuch sollte außerdem zeigen, wie ein fehlender oder fehlerhafter Code erkannt und dem richtigen Produkt zugeordnet wird.
Eine nachvollziehbare Freigabematrix verwenden
Vereinbaren Sie Prüfbedingungen und Annahmekriterien vor dem Linienversuch. Die folgende Matrix dient als Gesprächsgrundlage; Grenzwerte müssen zur Verpackung und zum Prozess passen.
| Prüfpunkt | Festzuhaltender Nachweis |
|---|---|
| Flasche und Material | Ausführung, Charge, Markierstelle und Zustand des Prüfmusters |
| Konfiguration | Wellenlänge, Optik, Arbeitsabstand, Parameter und Vorlagenversion |
| Kennzeichnung | Vollständiger Inhalt, Abmessungen, Position und vereinbarte Lesekriterien |
| Verpackungsfunktion | Von der Verpackungsqualität festgelegte Prüfungen und Ergebnisse |
| Linienbetrieb | Geschwindigkeit, Abstand, Wechselzustände und beobachtete Abweichungen |
| Fehlerbehandlung | Erkennung, Produktzuordnung und vereinbarte Reaktion |
Geben Sie anschließend genau die geprüfte Kombination frei. Änderungen an Flasche, Lieferant, Markierposition, Inhalt oder Linienführung sollten eine dokumentierte Bewertung auslösen. Ob eine Nachprüfung nötig ist und welchen Umfang sie hat, ergibt sich aus der jeweiligen Änderung.
Anwendung gemeinsam prüfen
Beschreiben Sie Material, Kennzeichnungsinhalt, Linientakt und die beobachtete Abweichung. So lassen sich die nächsten Prüfschritte für Ihre Anwendung eingrenzen.