Fachartikel
Data-Matrix-Codes auf Edelstahl lasermarkieren: Praxisleitfaden
Permanente Data-Matrix-Codes auf Edelstahlteilen erfordern mehr als eine sichtbare Markierung. Der gesamte Prozess muss einen stabilen Kontrast erzeugen, die Teileoberfläche bewahren, nach der Handhabung lesbar bleiben und zur Zykluszeit der Produktionslinie passen. In der industriellen Teilekennzeichnung werden Data-Matrix-Codes auch als DMC bezeichnet.
Was macht einen Data-Matrix-Code auf Edelstahl produktionsreif?
Ein Code, der für das Auge akzeptabel aussieht, kann in der Produktion dennoch scheitern. Eine produktionsbereite Markierung sollte ausreichend Kontrast für die ausgewählte Kamera und Beleuchtung bieten, Ruhezonen um das Symbol herum aufrechterhalten, verzerrte Zellen vermeiden und während der gesamten erforderlichen Produktlebensdauer lesbar bleiben. Der Abnahmestandard sollte daher sowohl die visuelle Qualität als auch die maschinelle Überprüfung umfassen.
Definieren Sie vor der Auswahl der Laserparameter die Edelstahlsorte und -oberfläche, die Codegröße, die erforderliche Datenkapazität, die Liniengeschwindigkeit, die verfügbare Markierungszeit, den Oberflächenreinigungszustand und den Verifizierungsgrad. Gebürstete, polierte, beschichtete, gebogene und wärmebehandelte Oberflächen können unterschiedlich reagieren, selbst wenn die Grundlegierung ähnlich ist.
Warum Faserlaser häufig verwendet werden
Faserlasersysteme werden häufig für die dauerhafte Kennzeichnung von Edelstahl verwendet, da ihre Wellenlänge von Metallen effizient absorbiert wird und ihr Strahl kleine, kontrollierte Merkmale erzeugen kann. Abhängig von der Laserquelle und dem Prozessfenster kann das Ergebnis eine dunkle Anlassmarkierung, eine helle Gravurmarkierung oder eine tiefer eingravierte Struktur sein.
Eine dunkle Anlassbeschriftung kann bei geringem Materialabtrag einen starken visuellen Kontrast bieten. Das Ergebnis hängt jedoch von Wärmeeintrag, Fokus, Oberflächenbeschaffenheit und Zykluszeit ab. Eine Gravur trägt Material ab und kann für Anwendungen mit hoher mechanischer Beanspruchung geeignet sein. Ein zu hoher Energieeintrag kann jedoch raue Kanten, wiedererstarrtes Material oder verzerrte Codezellen verursachen. Der richtige Prozess ist derjenige, der Lesbarkeit, Haltbarkeit, Oberflächenintegrität und Durchsatz zusammen erfüllt.
Die Parameter, die die Codequalität steuern
Laserleistung und Pulsenergie Bestimmen Sie, wie viel Energie die Oberfläche erreicht. Zu wenig Energie erzeugt einen schwachen Kontrast; Zu viel kann die Oberfläche überhitzen oder beschädigen.
Markierungsgeschwindigkeit und Schraffurabstand Steuern Sie die Energiedichte und -abdeckung. Sehr große Abstände können zu unvollständigen Zellen führen, während eine übermäßige Überlappung zu einem Wärmestau und einem Verlust der Definition führen kann.
Pulsfrequenz und Pulsbreite bestimmen den zeitlichen Energieeintrag. Ihre Wirkung muss gemeinsam mit Laserleistung und Markiergeschwindigkeit bewertet werden; die Parameter sollten nicht isoliert eingestellt werden.
Fokusposition beeinflusst die Punktgröße und die Energiedichte. Eine kleine Höhenänderung an einem gekrümmten oder inkonsistenten Teil kann den Kontrast verringern oder Zellen vergrößern. Daher sind zuverlässige Vorrichtungen und Fokuskontrolle unerlässlich.
Zellengröße und Symbolkonstruktion sind ebenso wichtig wie die Lasereinstellungen. Das Data-Matrix-Modul muss groß genug für das optische System, die Teilevariation und den erforderlichen Arbeitsabstand bleiben. Durch Erhöhen des Dateninhalts ohne Erhöhung der Symbolgröße wird jede Zelle kleiner und die Prozesstoleranz verringert.
Ein zuverlässiger Arbeitsablauf vom Muster bis zur Produktion
- Dokumentieren Sie das reale Material. Notieren Sie Legierung, Finish, Beschichtung, Lieferant, Dicke, Geometrie und Reinigungszustand.
- Abnahmekriterien festlegen. Geben Sie Codeinhalt, Größe, Position, Zykluszeit, Haltbarkeitstests und die Verifizierungsmethode an, bevor die Versuche beginnen.
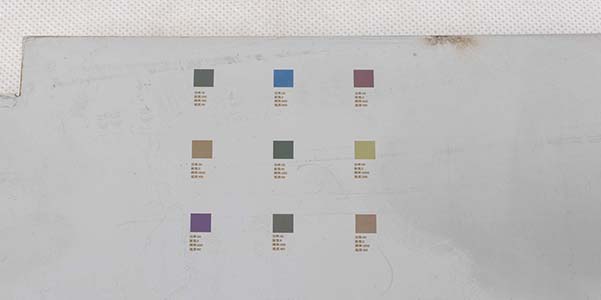
- Erstellen Sie eine kontrollierte Parametermatrix. Ändern Sie eine begrenzte Anzahl von Parametern in einem strukturierten Testraster, anstatt sich auf eine optisch ansprechende Probe zu verlassen.
- Jede Parametervariante prüfen. Verwenden Sie die vorgesehene Kamera, Beleuchtung, das Objektiv, den Arbeitsabstand und die Software. Für eine schnelle Kontrolle ist ein Smartphone-Scan sinnvoll, ersetzt jedoch nicht die industrielle Verifizierung.
- Prozessschwankungen prüfen. Wiederholen Sie den Vorgang an Teilen aus verschiedenen Chargen und an den erwarteten Extremwerten von Linienposition, Fokushöhe, Temperatur und Oberflächenzustand.
- Prozessparameter freigeben, sichern und überwachen. Speichern Sie genehmigte Rezepte, schränken Sie unkontrollierte Parameteränderungen ein und legen Sie fest, wie die Linie auf fehlgeschlagene Leseversuche oder unzureichende Codequalität reagiert.
Data-Matrix-Verifizierung und Beleuchtung
Die Verifizierung sollte auf einem vereinbarten Standard und einem wiederholbaren optischen Aufbau basieren. Wichtige Prüfungen umfassen Symbolkontrast, Modulation, Zellgeometrie, Schäden an festen Symbolmustern, Ruhezonenintegrität und Decodierungsstabilität. Die genauen Maßstäbe hängen davon ab, ob die Markierung als direkte Teilmarkierung oder als gedrucktes Symbol bewertet wird.
Beleuchtung ist Teil des Messsystems. Koaxial-, Diffus-, Dome- und Dunkelfeldbeleuchtung sowie polarisierte Beleuchtung können auf reflektierendem Edelstahl zu sehr unterschiedlichen Ergebnissen führen. Die Produktionskamera sollte mit realistischen Teilewinkeln und Umgebungslichtbedingungen getestet werden. Wenn der Prüfaufbau erst entworfen wird, nachdem der Markierungsprozess festgelegt wurde, kann es sein, dass ein Code, der während der Tests gut aussah, auf der Linie schwer zu lesen ist.
Häufige Fehlermodi
- Niedriger Kontrast: Überprüfen Sie Fokus, Oberflächenverschmutzung, Energiedichte und Beleuchtung, bevor Sie einfach die Leistung erhöhen.
- Abgerundete oder verbundene Zellen: Reduzieren Sie übermäßige Überlappungen oder Wärmeeinträge und bestätigen Sie, dass die ausgewählte Modulgröße realistisch ist.
- Ungleichmäßige Codequalität: Überprüfen Sie die Teilehöhe, die Wiederholgenauigkeit der Vorrichtung, die Oberflächenbeschaffenheit und die Chargenvariation.
- Gute Proben, aber instabile Produktion: Validieren Sie Zykluszeit, thermische Drift, Teilebewegung, Trigger-Timing und Rezeptsteuerung unter realen Linienbedingungen.
- Mit dem Smartphone lesbar, aber bei der Verifizierung abgelehnt: Stimmen Sie die Testmethode auf das vorgesehene Prüfgerät, Objektiv, die Beleuchtung und die geforderte Bewertung ab.
Auswahl eines Systems zur Edelstahlmarkierung
Bei der Systemauswahl sollte die gesamte Anwendung und nicht nur die Laserleistung berücksichtigt werden. Das LF100 Faserlaser-Kennzeichnungssystem und das kompakte M500F Faserlaser-Kennzeichnungssystem von Lugsicher können für die Teilekennzeichnung bewertet werden. Dabei sind Markierfeld, Einbaukonzept, Zykluszeit, Schutzumhausung, Absaugung, Automatisierungsschnittstellen und Verifizierungsablauf zu berücksichtigen.
Für einen breiteren Vergleich besuchen Sie die Produkte. Für einen sinnvollen Machbarkeitstest stellen Sie reale Teile, Materialspezifikationen, Codeinhalt, Zielcodeabmessungen, Liniengeschwindigkeit, erwartete Markierungszeit und die erforderliche Überprüfungsmethode bereit.
Häufig gestellte Fragen
Kann ein Faserlaser einen dauerhaften Data-Matrix-Code auf Edelstahl markieren?
Ja. Faserlaser werden üblicherweise für die dauerhafte Direktmarkierung auf Edelstahl verwendet, das richtige Prozessfenster hängt jedoch von der Legierung, der Oberfläche, der Codegröße, den Haltbarkeitsanforderungen und der verfügbaren Zykluszeit ab.
Anlassbeschriftung oder Gravur für den Code?
Keine der beiden Methoden ist allgemein die beste. Eine Anlassbeschriftung kann einen dunklen Kontrast bei geringem Materialabtrag erzeugen. Eine Gravur trägt dagegen Material ab und erzeugt eine Vertiefung. Die Auswahl sollte auf Lesbarkeit, Korrosions- und Oberflächenanforderungen, Nachbehandlung, Haltbarkeit und Durchsatz basieren.
Welche Informationen werden für einen Bewertungsversuch benötigt?
Senden Sie repräsentative Teile, Material- und Oberflächendetails, Codedaten, Zielabmessungen, vorgesehene Markierposition, Zykluszeit, Produktionsumgebung, Haltbarkeitstests und die vorgesehene Kamera oder den Verifizierungsstandard.
Data-Matrix-Laserbeschriftung auf Edelstahl prüfen lassen
Lugsicher kann vor der Geräteauswahl das Material, die Codegröße, die Zykluszeit, die Integrationsanforderungen und das Prüfkonzept überprüfen.